 ایبناشتاک | Eibenstock
 یوروبور | Euroboor
 اف ای پاورتولز | FE Powertools
 بوش | Bosch
 بی دی اس | BDS
 جپسون | Jepson
 دزنت | Dezent
 ایاستی پاور | AST Power
 فاین | Fein
 پروموتک | Promotech
 ایجیپی | AGP
 محک | Mahak
 میلواکی | Milwaukee
 آ ا گ | AEG
 متابو | Metabo
 رپتور | Rotabroach
 نیتو | Nitto
 تیری کیگو | 3Keego
 بی ام الکتریک | BM Electric

ظرفیت سوراخکاری دریل مگنت؛ چرا گردبر ۸۰ میلیمتری با مته مارپیچی ۸۰ تفاوت دارد؟
ظرفیت سوراخکاری دریل مگنت؛ چرا گردبر ۸۰ میلیمتری با مته مارپیچی ۸۰ تفاوت دارد؟
مقدمه
وقتی مشخصات یک دریل مگنت صنعتی را بررسی میکنید، ممکن است با دو عدد کاملاً متفاوت روبهرو شوید. برای مثال، سازنده اعلام میکند دستگاه با مته گردبر تا قطر ۸۰ میلیمتر سوراخکاری میکند، اما حداکثر قطر مجاز برای مته مارپیچی تنها ۳۲ میلیمتر است. این اختلاف برای خریدارانی که تجربه کار با دریل مگنت ندارند، سؤالبرانگیز است. اگر موتور و گیربکس هر دو عملیات را انجام میدهند، چرا ظرفیت سوراخکاری تا این اندازه متفاوت است؟
پاسخ به شیوه برادهبرداری برمیگردد. قطر سوراخ بهتنهایی نشان نمیدهد که موتور برای ایجاد آن چه مقدار کار مکانیکی انجام میدهد. هندسه مته، حجم مادهای که باید برداشته شود، نیروی محوری، گشتاور موردنیاز و حتی نحوه انتقال نیرو به ابزار، همگی بر محدودیت دستگاه اثر میگذارند. به همین دلیل، ظرفیت سوراخکاری دریل مگنت باید همراه با نوع ابزار برشی تفسیر شود، نه بهعنوان یک عدد ثابت برای تمام عملیات.
این تفاوت فقط یک نکته فنی نیست. اشتباه در خواندن ظرفیت دستگاه ممکن است باعث خرید مدلی شود که برای کار موردنظر مناسب نیست؛ حتی اگر روی کاتالوگ آن عددی بزرگتر از قطر سوراخ موردنیاز نوشته شده باشد.
عدد ۸۰ میلیمتر روی کاتالوگ دقیقاً چه چیزی را نشان میدهد؟
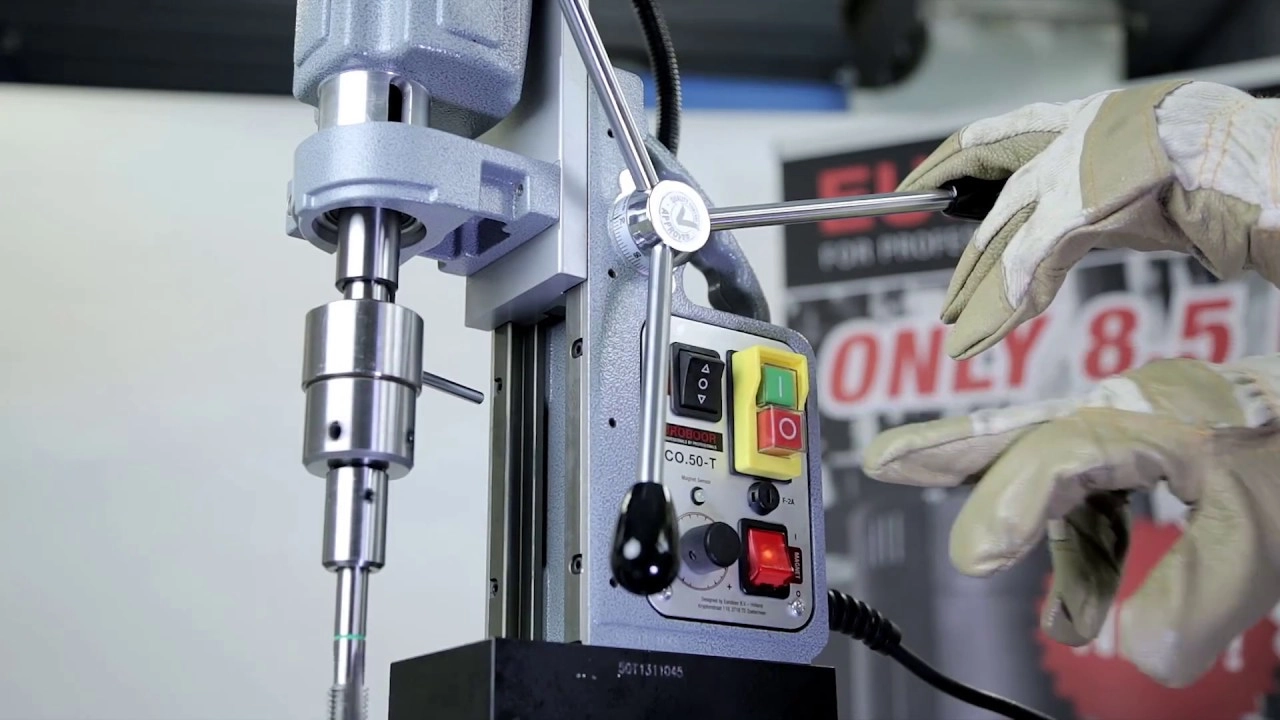
برای بررسی این مسئله میتوان دریل مگنت Euroboor ECO.80S+ را در نظر گرفت. این دستگاه به موتور ۱۷۰۰ واتی، گیربکس چهارسرعته و اسپیندل مورس ۳ مجهز است. با وجود ظرفیت ۸۰ میلیمتری برای مته گردبر، سازنده ظرفیت مته مارپیچی آن را حدود ۳۲ میلیمتر اعلام میکند.
| مشخصه فنی | Euroboor ECO.80S+ |
| حداکثر قطر مته گردبر | ۸۰ میلیمتر |
| حداکثر قطر مته مارپیچی | ۳۱٫۷۵ میلیمتر، معادل اسمی ۳۲ |
| توان موتور | ۱۷۰۰ وات |
| تعداد سرعت مکانیکی | ۴ |
| نوع اسپیندل | مورس ۳ (MT3) |
| کورس حرکتی | ۲۶۰ میلیمتر |
این اعداد محدودیتهای متفاوت یک دستگاه واحد را نشان میدهند. در حقیقت، موتور میتواند سوراخی به قطر ۸۰ میلیمتر ایجاد کند، به شرط آنکه ابزار مورد استفاده، مته گردبر مناسب باشد و سایر شرایط عملیاتی نیز در محدوده مجاز قرار بگیرند. همان موتور لزوماً نمیتواند یک مته مارپیچی ۸۰ میلیمتری را با بار مکانیکی بسیار متفاوت به حرکت درآورد.
برای مشاهده مشخصات کامل این دستگاه میتوانید صفحه معرفی دریل مگنت ECO.80S+ یوروبور را بررسی کنید.
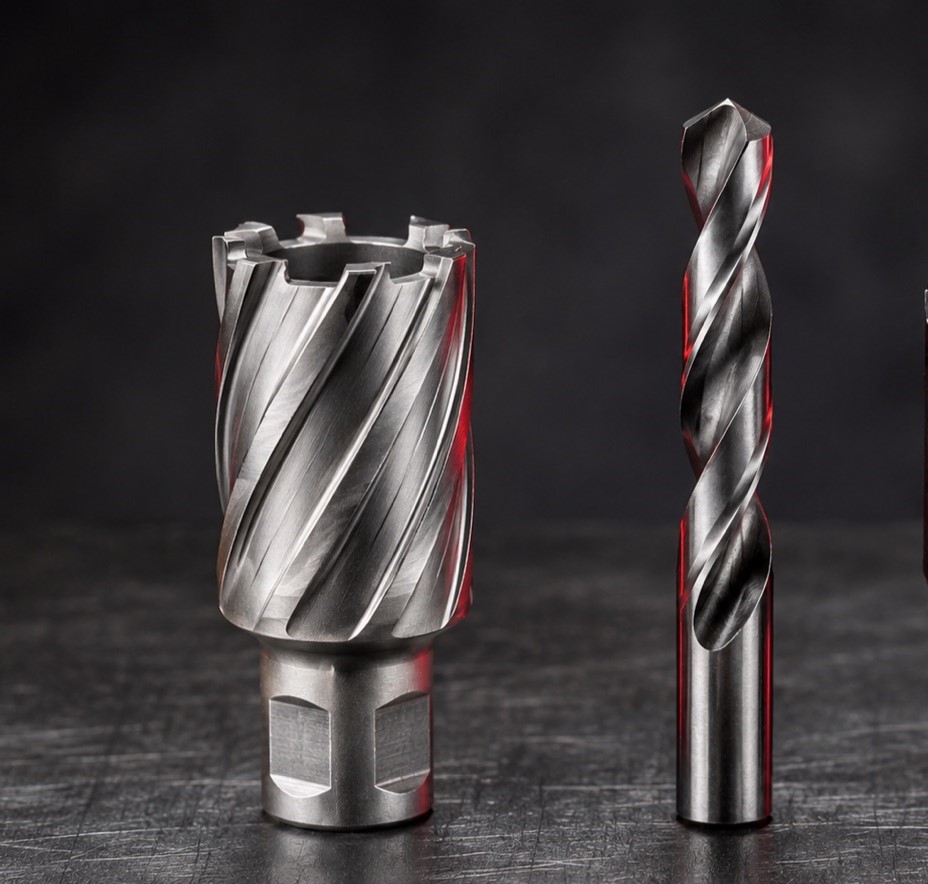
تفاوت حجم برادهبرداری در مته گردبر و مته مارپیچی
برای درک موضوع، بهتر است بهجای خود دستگاه، شکل فلزی را بررسی کنیم که در طول سوراخکاری از قطعه جدا میشود.
مته مارپیچی معمولی تقریباً تمام سطح دایرهای سوراخ را به براده تبدیل میکند. اگر قرار باشد سوراخی به قطر ۶۰ میلیمتر در یک صفحه فولادی ایجاد شود، ابزار باید مواد موجود در سراسر این مقطع را بردارد. لبههای برشی، براده را جدا میکنند و شیارهای مارپیچی وظیفه انتقال آن را به بیرون بر عهده دارند.
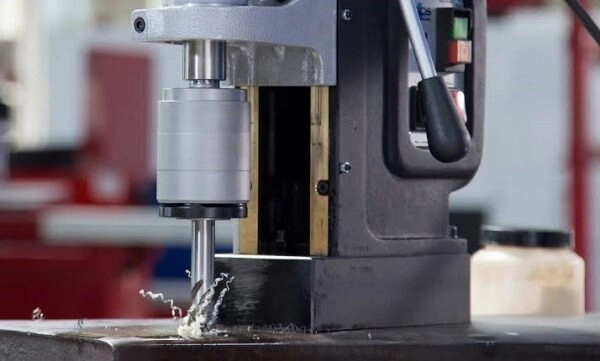
در مقابل، مته گردبر فقط یک مسیر حلقوی در محیط سوراخ ایجاد میکند. بخش مرکزی فلز دستنخورده باقی میماند و در پایان عملیات به شکل پولکی یا Slug از مته خارج میشود. در نتیجه، حجم فلزی که مستقیماً به براده تبدیل میشود، بسیار کمتر است.
مقایسه عددی؛ واقعاً چقدر فلز کمتری برداشته میشود؟
فرض کنیم قصد داریم سوراخی با قطر ۶۰ میلیمتر ایجاد کنیم و پهنای شعاعی مسیر برش مته گردبر، برای سادهسازی محاسبه، ۳ میلیمتر باشد. سطح مقطعی که مته مارپیچی باید از آن برادهبرداری کند، با رابطه مساحت دایره محاسبه میشود:
سطح مقطع مته مارپیچی:
A = π × 60² ÷ 4 ≈ 2827 mm²
در مته گردبر، قطر خارجی مسیر ۶۰ میلیمتر و قطر داخلی آن در این مثال ۵۴ میلیمتر خواهد بود. بنابراین:
سطح مقطع برادهبرداری مته گردبر:
A = π × (60² − 54²) ÷ 4 ≈ 537 mm²
مقایسه دو عدد نشان میدهد که مته گردبر در این مثال، بهازای هر میلیمتر پیشروی، فقط حدود ۱۹ درصد حجم مادهای را برادهبرداری میکند که مته مارپیچی باید بردارد. به بیان دیگر، سطح مقطع برداشت ماده در روش مارپیچی بیش از پنج برابر است.
البته این نسبت، نسبت توان مصرفی یا گشتاور دو مته نیست. محاسبه صرفاً حجم هندسی برداشت ماده را مقایسه میکند. توان واقعی به سرعت برش، مقدار پیشروی، جنس فلز، بازده برش و هندسه دندانهها وابسته است. با این حال، همین اختلاف توضیح میدهد که چرا یک موتور میتواند با گردبر سوراخهایی بسیار بزرگتر از ظرفیت مارپیچی خود ایجاد کند.
چرا ظرفیت سوراخکاری دریل مگنت فقط با توان موتور تعیین نمیشود؟
یکی از اشتباهات متداول هنگام انتخاب دریل مگنت این است که توان موتور را تنها معیار قدرت دستگاه بدانیم. توان ۱۷۰۰ وات اطلاعات مهمی درباره موتور ارائه میدهد، اما نشان نمیدهد دستگاه در هر سرعت چه گشتاوری به اسپیندل منتقل میکند یا مجموعه گیربکس برای تحمل چه بارهایی طراحی شده است.
رابطه مکانیکی توان و گشتاور بهصورت P = Tω بیان میشود؛ یعنی توان مکانیکی برابر حاصلضرب گشتاور در سرعت زاویهای است. در یک توان مکانیکی مشخص، کاهش دور میتواند امکان دستیابی به گشتاور بیشتری را فراهم کند. همین موضوع توضیح میدهد که چرا دریل مگنتهای صنعتی برای کار با ابزارهای بزرگ، معمولاً از گیربکس چندسرعته استفاده میکنند.
اما وجود گشتاور کافی بهتنهایی تمام مسئله را حل نمیکند. چرخدندهها، محور خروجی، یاتاقانها و سیستم پیشروی نیز باید بتوانند بار ایجادشده هنگام سوراخکاری را تحمل کنند. ممکن است موتور از نظر توان امکان چرخاندن یک ابزار را داشته باشد، اما گیربکس، اسپیندل یا سیستم نگهدارنده دستگاه برای استفاده مستمر از آن ابزار طراحی نشده باشد.
چرا ظرفیت سوراخکاری دریل مگنت فقط با توان موتور تعیین نمیشود؟
نیروی محوری؛ محدودیتی که کمتر در مشخصات دیده میشود
گشتاور وظیفه چرخاندن مته را دارد، اما برای ورود ابزار به فلز به نیروی محوری یا Thrust نیز نیاز است. این نیرو از طریق مجموعه پیشروی، بدنه دستگاه و پایه مغناطیسی به قطعه منتقل میشود.
در مته مارپیچی، بخش مرکزی نوک مته یا Chisel Edge سهم مهمی در ایجاد نیروی محوری دارد. این بخش مانند لبههای اصلی، برش مؤثر و معمول انجام نمیدهد و بخشی از ماده را با فشار تغییر شکل میدهد. با بزرگتر شدن قطر مته، بار ناشی از این هندسه نیز میتواند اهمیت بیشتری پیدا کند.
مته گردبر ساختار متفاوتی دارد. دندانهها در محیط ابزار قرار گرفتهاند و مرکز سوراخ، بهجز نقش پین راهنما، وارد فرایند معمول برادهبرداری نمیشود. در نتیجه، در شرایط قابل مقایسه معمولاً با حجم برداشت ماده و الگوی نیروی متفاوتی سروکار داریم.
اگر نیروی محوری بیش از حد افزایش یابد، تنها موتور در معرض فشار قرار نمیگیرد. مجموعه پیشروی ممکن است تحت بار شدید قرار بگیرد و در صورت ناکافی بودن نگهدارندگی پایه، پایداری کل دستگاه نیز به خطر بیفتد. به همین دلیل، هیچگاه نباید با اتکا به توان موتور، استفاده از متهای بزرگتر از ظرفیت اعلامشده سازنده را مجاز فرض کرد.
ظرفیت مته گردبر و مارپیچی؛ کدام عدد برای خرید مهمتر است؟
پاسخ به نوع کار بستگی دارد. برای کارگاهی که بیشتر سوراخهای بزرگ روی تیرآهن، پلیت و قطعات فولادی ایجاد میکند، ظرفیت مته گردبر اهمیت بیشتری دارد. در مقابل، اگر عملیات شامل سوراخکاری با متههای مارپیچی، ایجاد سوراخ کور یا استفاده از ابزارهای مختلف با دنباله مورس است، باید ظرفیت مارپیچی و امکانات اسپیندل نیز جداگانه بررسی شوند.
| شرایط کاری | معیار مهمتر هنگام انتخاب |
| ایجاد سوراخهای بزرگ و عبوری روی پلیت فولادی | ظرفیت و عمق برش مته گردبر |
| سوراخکاری با مته مارپیچی صنعتی | ظرفیت مارپیچی و گشتاور دستگاه |
| استفاده از متههای ته کونیک | سایز مورس، ظرفیت ابزار و فضای نصب |
| سوراخکاری با قطرهای مختلف و بار سنگین | محدوده دور، گیربکس و ظرفیتهای مجاز |
| سوراخکاری در ارتفاع یا روی قطعات عمودی | پایداری پایه، ایمنی اتصال و وزن دستگاه |
| سوراخکاری مواد سخت یا آلیاژی | ظرفیت مجاز برای جنس ماده و توصیه سازنده ابزار |
این مقایسه نشان میدهد که معرفی یک دریل مگنت صرفاً با عنوان «دریل مگنت ۸۰» برای تصمیم نهایی کافی نیست. چنین عبارتی معمولاً به ظرفیت گردبر اشاره دارد، در حالی که خریدار ممکن است دستگاه را برای کاربرد کاملاً متفاوتی نیاز داشته باشد.
اسپیندل مورس ۳ چه نقشی در قابلیت سوراخکاری دارد؟
در دستگاههای مجهز به اسپیندل مورس، ابزار یا واسطه نگهدارنده آن از طریق اتصال مخروطی نصب میشود. وجود اسپیندل MT3 امکان استفاده از مجموعه مشخصی از ابزارهای سازگار را فراهم میکند، اما سایز اسپیندل بهتنهایی ظرفیت برشی دستگاه را تعیین نمیکند.
برای نمونه، استفاده از یک تبدیل مورس برای نصب مته بزرگتر به این معنی نیست که موتور و گیربکس نیز برای بار آن مته مناسب شدهاند. تبدیل فقط مسئله اتصال مکانیکی ابزار را حل میکند. محدودیت گشتاور، نیروی محوری، طول کورس و فضای لازم برای نصب همچنان پابرجاست.
همچنین باید میان قطر ابزار قابل نصب و قطر ابزار مجاز برای سوراخکاری تفاوت گذاشت. ممکن است یک مته از نظر ابعاد داخل ابزارگیر قرار بگیرد، اما استفاده از آن فراتر از ظرفیت طراحی دستگاه باشد. چنین اشتباهی بهویژه در کارگاههایی رخ میدهد که برای استفاده از ابزارهای موجود، چند تبدیل مختلف را به یکدیگر متصل میکنند.
آیا استفاده از مته گردبر بزرگ همیشه انتخاب بهتری است؟
مته گردبر برای سوراخکاری عبوری روی بسیاری از قطعات فلزی مزایای مهمی دارد، اما جایگزین همه روشهای سوراخکاری نیست. این ابزار برای ایجاد مسیر حلقوی طراحی شده و برای کاربردهایی مانند سوراخهای کور با کف مشخص، الزاماً انتخاب مناسبی محسوب نمیشود.
همچنین با افزایش قطر گردبر، کیفیت تثبیت دستگاه، انتخاب دور، روانکاری و خروج صحیح پولکی اهمیت بیشتری پیدا میکند. کاهش حجم برادهبرداری به این معنی نیست که میتوان هر مته گردبر بزرگی را با هر دریل مگنتی استفاده کرد.
در انتخاب گردبر باید قطر، عمق برش و جنس قطعه را با مشخصات ابزار تطبیق داد. برای مثال، دستگاهی که توانایی ایجاد سوراخ ۸۰ میلیمتری دارد، لزوماً با هر عمق برشی یا هر جنس فلزی در همان قطر سازگار نیست. ظرفیت نامی معمولاً تحت شرایط تعریفشده سازنده اعتبار دارد و نباید آن را بدون توجه به محدودیتهای دیگر تعمیم داد.
ظرفیت سوراخکاری دریل مگنت در شرایط واقعی کارگاه
فرض کنید قرار است در یک پروژه، تعدادی سوراخ ۴۵ میلیمتری روی پلیت فولادی ایجاد شود. اگر عملیات با مته گردبر انجام میشود، باید دستگاهی انتخاب شود که ظرفیت گردبر آن حداقل به قطر موردنظر برسد و از نظر عمق برش، سرعت و پایداری پایه نیز مناسب باشد.
اکنون فرض کنید همان کارگاه قصد دارد از مته مارپیچی ۴۵ میلیمتری استفاده کند. در این حالت، خرید دریل مگنتی با ظرفیت گردبر ۵۰ میلیمتر لزوماً پاسخگوی نیاز نیست. باید مشخصات جداگانه سوراخکاری مارپیچی بررسی شوند؛ زیرا ممکن است ظرفیت مارپیچی آن دستگاه بسیار کمتر از ۴۵ میلیمتر باشد.
در واقع، پاسخ صحیح به پرسش «این دستگاه تا چه سایزی سوراخ میزند؟» بدون مشخص شدن نوع مته کامل نیست.
آیا استفاده از مته گردبر بزرگ همیشه انتخاب بهتری است؟
چهار عددی که پیش از خرید باید کنار هم قرار بگیرند
برای انتخاب دقیق دستگاه، بهتر است مشخصات دریل مگنت در چهار گروه بررسی شوند: ظرفیت گردبر، ظرفیت مارپیچی، محدوده سرعت و مشخصات اتصال ابزار. پس از آن، توان موتور، گشتاور و سایر محدودیتهای عملیاتی باید با نیاز پروژه تطبیق داده شوند.
این شیوه از مقایسه صرف اعداد بزرگتر جلوگیری میکند. ممکن است یک دستگاه با ظرفیت گردبر کمتر، به دلیل محدوده دور مناسبتر یا امکانات اتصال ابزار، برای کاربرد خاصی انتخاب بهتری باشد. در مقابل، برای سوراخکاریهای عبوری با قطر بالا، مدلی با ظرفیت گردبر بیشتر و گیربکس متناسب میتواند مزیت داشته باشد.
در جدول مشخصات فنی، عدد بزرگتر همیشه به معنی دستگاه مناسبتر نیست. آنچه اهمیت دارد، تطابق ظرفیت اعلامشده با فرایند سوراخکاری واقعی است.
جمعبندی؛ قطر سوراخ بهتنهایی معیار قدرت دریل مگنت نیست
اختلاف ظرفیت مته گردبر و مارپیچی نشانه ضعف دستگاه یا تناقض در کاتالوگ نیست؛ بلکه نتیجه تفاوت مکانیزم برادهبرداری و بار مکانیکی دو ابزار است. مته گردبر با حذف بخش عمدهای از برادهبرداری مرکز سوراخ، امکان ایجاد قطرهای بزرگ را با حجم برداشت ماده کمتر فراهم میکند. مته مارپیچی در مقابل، باید تقریباً تمام مقطع سوراخ را برادهبرداری کند و نیروی محوری و شرایط برش متفاوتی ایجاد میکند.
برای انتخاب دریل مگنت، ابتدا باید نوع سوراخکاری مشخص شود و سپس ظرفیت مربوط به همان ابزار بررسی شود. فروشگاه دریل مگنت رحمانی میتواند براساس قطر سوراخ، جنس و ضخامت قطعه، تعداد سوراخها و نوع مته مورد استفاده، در انتخاب مدل مناسب راهنمایی کند. این اطلاعات کمک میکنند دستگاهی انتخاب شود که ظرفیت واقعی آن با نیاز پروژه هماهنگ باشد، نه صرفاً دستگاهی که عدد بزرگتری روی مشخصاتش نوشته شده است.
سوراخکاری عمیق دریل مگنت؛ کورس دستگاه یا عمق مته کدام مهمتر است؟